
Dimensionar um centro de distribuição em Guarulhos exige mais do que calcular metros quadrados de armazenagem. O layout de CD giro de empilhadeira é a variável que conecta a planta do armazém à produtividade real do equipamento: cada metro a mais entre doca e estante, cada corredor mal posicionado e cada endereço fora de sequência se convertem em segundos perdidos por ciclo, multiplicados por turnos, dias e meses de operação.
Em um polo logístico que atende e-commerce, eletroeletrônicos e material de construção, com janelas de expedição cada vez mais curtas, o custo de um corredor subdimensionado não aparece na conta de compra da empilhadeira — aparece na fila da doca, na hora extra e no desgaste prematuro da frota. O problema é que a maioria dos projetos ainda parte do desenho das estantes, não do comportamento real da máquina e da frequência com que cada posição de palete é acessada.
Este texto mostra como medir ciclos por hora e distância média por viagem, aplicar curva ABC ao endereçamento, dimensionar corredores por tipo de equipamento e simular o layout antes da obra. O objetivo é dar base técnica para decidir entre reorganizar o armazém existente e ampliar a frota — com dados, não com intuição.
O que é giro de empilhadeira e por que ele define o layout do CD
Giro de empilhadeira é a quantidade de ciclos operacionais completos que um equipamento executa por unidade de tempo — normalmente medido em ciclos por hora. Cada ciclo envolve deslocamento até o endereço, elevação ou descida do garfo, retirada ou depósito da carga e retorno ao ponto de origem. Em centros de distribuição de Guarulhos, onde operações de e-commerce e logística aeroportuária trabalham com janelas curtas de expedição, um equipamento que executa 18 ciclos/hora em vez de 12 representa 50% mais capacidade de movimentação sem comprar uma máquina adicional.
O layout físico do CD é o principal determinante desse número. Distância entre docas e estantes, largura de corredores, posição do pulmão de recebimento e o sentido das vias internas definem quantos metros a empilhadeira percorre por ciclo e quantos segundos ela perde manobrando. Um projeto de layout que ignora o raio de giro do equipamento ou a frequência de acesso a cada posição de palete gera filas, manobras desnecessárias e tempo de garfo parado — custo invisível que aparece no final do mês como hora extra, atraso de expedição e desgaste prematuro de pneus e freios.
Giro do equipamento x giro de estoque: duas métricas que costumam ser confundidas
Giro de estoque mede quantas vezes o inventário total é renovado em um período — é uma métrica contábil e comercial, expressa em vezes por mês ou ano. Giro de empilhadeira mede produtividade operacional: quantos movimentos de carga o equipamento conclui por hora de trabalho. Um CD pode ter giro de estoque altíssimo em poucos SKUs e, ainda assim, manter empilhadeiras ociosas se o endereçamento concentrar esses itens em uma única região do armazém.
A confusão entre os dois conceitos leva a erros de projeto: comprar mais empilhadeiras para resolver um problema de produtividade que, na verdade, é de layout. Antes de ampliar a frota, vale medir o giro do equipamento atual. Se a máquina executa 8 ciclos/hora em um turno de 8 horas, mas o tempo de garfo carregado representa só 35% do ciclo, o gargalo provavelmente está em deslocamento ou espera — não na capacidade de carga do equipamento.
Como medir ciclos por hora, distância média por viagem e tempo de garfo parado
A medição começa com três variáveis básicas registradas por operador ou telemetria: hora de início e fim de cada ciclo, endereço de origem e destino, e tempo com garfo acionado (elevação ou descida). Com esses dados, calcula-se o tempo de ciclo total e subtrai-se o tempo de garfo ativo — o restante é deslocamento, manobra e espera. Em operações sem telemetria, um apontamento manual de uma semana já revela padrões suficientes para redesenhar corredores e endereçamento.
- Ciclos por hora: total de movimentos concluídos ÷ horas efetivas de operação
- Distância média por viagem: soma dos deslocamentos ÷ número de ciclos
- Tempo de garfo parado: percentual do ciclo sem elevação, descida ou carga
- Espera em ponto de congestionamento: minutos parados em cruzamento ou doca
Um exemplo hipotético ajuda a fixar: imagine um CD com 4.000 posições-palete e 6 empilhadeiras contrabalançadas. Se a distância média por viagem é 180 metros e a velocidade operacional média é 8 km/h, só o deslocamento consome cerca de 81 segundos por ciclo. Reduzir a distância média com reposicionamento de docas e pulmão encurta o deslocamento por ciclo, sem trocar equipamento.
Diagnóstico antes de desenhar: os dados que revelam o layout atual
Nenhuma mudança de layout deve começar por desenho. O primeiro passo é coletar dados reais de movimentação: ordens de separação, registros de WMS, tempos de ciclo e rotas percorridas. Em Guarulhos, CDs que operam com alto mix de SKUs de eletroeletrônicos e material de construção costumam ter distorções graves entre o layout projetado e o uso real.
O diagnóstico precisa responder a três perguntas: onde a empilhadeira passa mais tempo, onde ela espera e onde ela manobra sem carga. Dados de telemetria de frota, quando disponíveis, entregam isso com precisão de segundos. Sem telemetria, observação direta em três turnos diferentes (manhã, tarde e pico noturno) captura variações que planilhas de WMS não mostram.
Curva ABC de giro aplicada ao endereçamento
A curva ABC clássica classifica SKUs por valor de consumo; aqui, a aplicação é por frequência de movimentação. Itens classe A são os que geram mais ciclos de empilhadeira por semana — não necessariamente os mais caros ou mais vendidos em valor. Um parafuso de alto volume pode gerar mais viagens que um gerador de alto valor, e é ele que deve ficar mais próximo das docas de expedição.
- Classe A: 15% a 20% dos SKUs respondendo por até 70% dos ciclos de movimentação
- Classe B: 30% dos SKUs com cerca de 20% dos ciclos
- Classe C: 50% ou mais dos SKUs com menos de 10% dos ciclos
O endereçamento por giro coloca os itens A em posições baixas e próximas ao ponto de saída, reduzindo tempo de elevação e deslocamento. Itens C vão para posições altas e distantes. A revisão dessa curva deve ser mensal ou trimestral: sazonalidade de e-commerce, campanhas promocionais e mudança de portfólio alteram a classificação rapidamente.
Mapa de calor de deslocamento e pontos de congestionamento
Mapa de calor é a representação visual da intensidade de tráfego por corredor e por horário. A partir dos dados de deslocamento, marca-se em planta baixa os trechos com maior número de passagens de empilhadeira por hora. Os pontos vermelhos indicam locais onde duas ou mais máquinas disputam o mesmo espaço — geralmente cruzamentos, acesso a docas e entradas de corredor de picking.
Congestionamento não se resolve apenas alargando corredor. Muitas vezes, a solução é mudar o sentido de circulação, criar via de contorno ou reposicionar o pulmão de recebimento para longe do eixo principal de expedição. O mapa de calor também revela corredores mortos: áreas com estantes cheias e quase nenhuma passagem de equipamento, candidatas a virar reserva ou serem eliminadas para ampliar área de picking.
Dimensionamento de corredores para cada tipo de empilhadeira
A largura do corredor operacional é a soma do raio de giro do equipamento, da folga de segurança para manobra e da dimensão da carga. Equipamentos diferentes exigem corredores radicalmente diferentes, e essa decisão define a densidade de armazenagem possível no CD.
O trade-off é direto: corredor estreito aumenta densidade de armazenagem, mas reduz velocidade de operação e exige equipamento mais caro e operador mais qualificado. Corredor largo aceita qualquer empilhadeira e permite ultrapassagem, mas sacrifica posições de palete. A escolha correta vem do giro necessário: operação de alto giro com muitos ciclos por hora tende a justificar corredores um pouco mais largos para evitar fila, mesmo perdendo densidade.
Contrabalançada, retrátil, trilateral e VNA: largura mínima e raio de giro
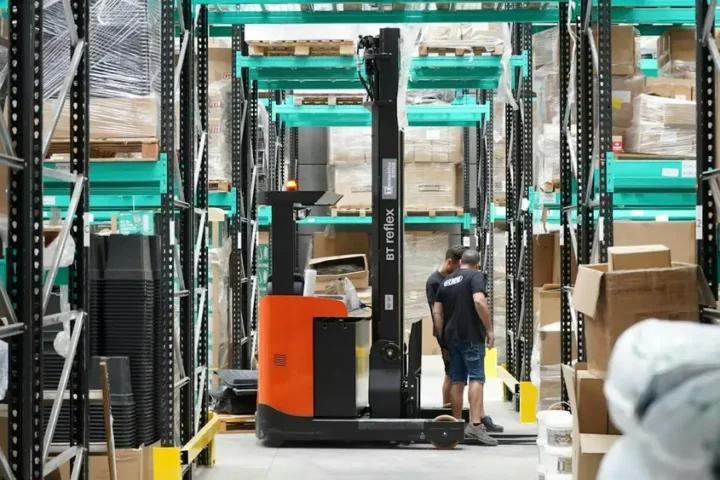
A empilhadeira contrabalançada — padrão em operações a combustão e elétricas de maior capacidade — precisa de corredores entre 3,2 e 4,5 metros, dependendo da carga e do modelo. Seu raio de giro externo varia de 2,0 a 2,8 metros para máquinas de 1,5 a 3,5 toneladas. É o equipamento mais versátil para carga e descarga de doca, mas o menos eficiente em densidade de armazenagem.
A retrátil opera em corredores de 2,6 a 3,2 metros, com mastro que avança para dentro da estante. A trilateral gira o garfo em três direções e trabalha com 1,6 a 2,0 metros de corredor, eliminando a manobra de 90 graus. Já o sistema VNA (very narrow aisle) usa corredores de 1,4 a 1,8 metro, com a máquina guiada por trilho ou indução magnética — o operador não precisa esterçar, e o giro do garfo resolve o acesso lateral.
- Contrabalançada: corredor de 3,2 a 4,5 m; raio de giro de 2,0 a 2,8 m
- Retrátil: corredor de 2,6 a 3,2 m; deslocamento do mastro em vez de giro amplo
- Trilateral: corredor de 1,6 a 2,0 m; cabeçote rotativo para acesso lateral
- VNA: corredor de 1,4 a 1,8 m; guiamento por trilho ou fio indutivo
Pé-direito e altura de elevação
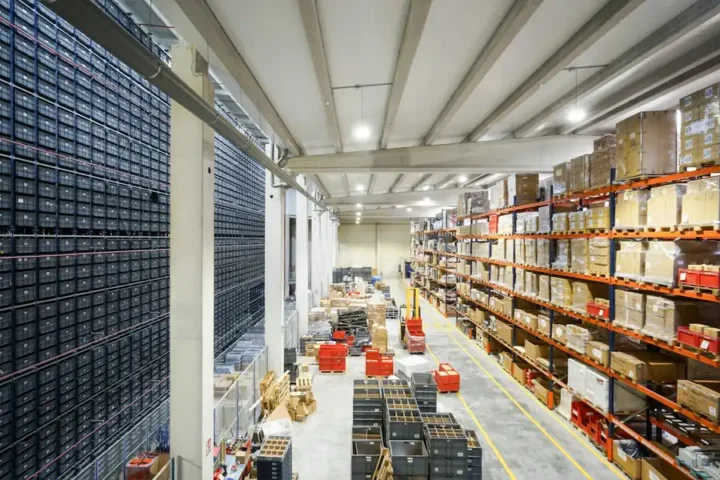
O pé-direito do galpão define a altura máxima de estante, que por sua vez define o alcance de elevação do equipamento. Em CDs com pé-direito de 9 a 12 metros — comuns em galpões logísticos de Guarulhos — a retrátil com elevação de 8 a 10 metros é a escolha mais frequente. Para operações acima de 10 metros, VNA ou trilateral passam a ser economicamente viáveis, desde que o volume de giro justifique o investimento em piso nivelado e guiamento.
Fluxo interno: como reduzir a distância que a empilhadeira percorre
Distância percorrida é o maior ladrão de produtividade em CD. Cada metro economizado por ciclo se multiplica por centenas de ciclos diários.
O desenho de fluxo interno segue uma lógica de funil: recebimento entra por uma ponta, passa por conferência e pulmão, segue para endereçamento ou picking, e sai pela expedição na outra ponta. Cruzar esses fluxos — fazer a empilhadeira de recebimento passar pela frente da doca de expedição, por exemplo — cria congestionamento e risco de acidente. A separação física de fluxos é mais barata que qualquer tecnologia.
Posicionamento de docas, recebimento, pulmão e expedição
A regra básica é minimizar a distância entre o ponto onde a carga entra e o ponto onde ela sai, sem misturar os trajetos. Recebimento e expedição em lados opostos do galpão criam um fluxo linear, mas aumentam a distância total. Em lados adjacentes, encurtam o percurso, mas exigem zoneamento rígido de horários para evitar cruzamento de docas.
O pulmão de recebimento — área onde a carga aguarda conferência antes do endereçamento — deve ficar entre a doca de entrada e o início dos corredores de armazenagem. Se o pulmão fica longe da doca, a empilhadeira faz viagem dupla: descarrega o caminhão, atravessa o galpão, deposita no pulmão, volta vazia.
Sentido único de circulação e separação de fluxos
Corredor de sentido único elimina a manobra de desvio entre duas empilhadeiras que se encontram de frente. Em corredores de 3 metros, duas contrabalançadas não passam simultaneamente com segurança; uma precisa recuar até um nicho ou cruzamento.
- Sentido único em todos os corredores de armazenagem e picking
- Vias de contorno para retorno sem cruzar área de operação
- Portas de doca separadas por tipo de operação: recebimento, expedição e cross-docking
- Faixa de pedestres segregada com barreira física, não apenas pintura de piso
Em CDs de Guarulhos com operação noturna intensa — comum em e-commerce que promete entrega no dia seguinte —, a sinalização de fluxo precisa funcionar também em condições de luminosidade reduzida. Pintura refletiva, placas fotoluminescentes e demarcação de setas no piso reduzem decisão do operador em cruzamento.
Endereçamento dinâmico e slotting que aumentam o giro sem trocar de equipamento
Slotting é a arte de posicionar cada SKU no lugar certo, na altura certa, para minimizar deslocamento e tempo de elevação. Endereçamento fixo — cada SKU tem um endereço permanente — é simples de gerenciar, mas desperdiça produtividade quando o giro muda. Endereçamento dinâmico realoca SKUs conforme a demanda, mantendo os itens quentes sempre próximos da expedição.
A mudança de slotting não exige investimento em máquina nova. O custo é de horas de trabalho de reorganização — muito menor que o de uma empilhadeira adicional ou de horas extras recorrentes.
Zonas de picking, reserva e cross-docking
Zona de picking concentra os itens de maior giro em posições baixas e de acesso rápido, com corredor dimensionado para a empilhadeira de separação — que pode ser uma paleteira elétrica ou retrátil leve. Zona de reserva guarda o estoque em profundidade, em estantes altas, e abastece o picking por reposição programada. Cross-docking elimina a armazenagem: a carga entra pela doca de recebimento, é fracionada ou consolidada e sai pela doca de expedição no mesmo turno.
Cada zona tem lógica própria de dimensionamento. Picking precisa de corredor mais largo e posições baixas; reserva aceita corredor estreito e altura máxima; cross-docking precisa de área de piso livre entre docas, sem estante. Misturar essas funções no mesmo corredor gera empilhadeira de picking disputando espaço com empilhadeira de abastecimento de reserva — um dos erros mais comuns em CDs que cresceram sem projeto.
Reabastecimento por demanda e reposição por giro
Reabastecimento por demanda usa o WMS para disparar ordem de reposição quando a posição de picking atinge nível mínimo. A empilhadeira de abastecimento só se move quando há necessidade real, evitando viagens de reposição preventiva que ocupam corredor à toa. Reposição por giro, por outro lado, abastece o picking em horários de baixa demanda, escalonando o trabalho da frota.
O ideal é combinar as duas lógicas: reposição por giro para itens classe A com consumo previsível, e reposição por demanda para itens de giro irregular. Isso mantém o corredor de picking abastecido sem interromper a separação em horário de pico. A identificação de gargalo de frota em pico de e-commerce passa exatamente por esse equilíbrio entre abastecimento e separação.
Integração com WMS, roteirização e gestão de frota
WMS (Warehouse Management System) é o cérebro do layout de alto giro. Ele define endereço de armazenagem, prioriza ordens de picking e calcula rota sugerida para a empilhadeira. Sem WMS, o operador decide para onde ir — e a decisão humana tende a repetir caminhos conhecidos, não o caminho mais curto. A integração entre WMS e telemetria de frota fecha o ciclo: o sistema sabe onde cada máquina está, o que ela carrega e quanto tempo leva para concluir cada tarefa.
Roteirização dentro do CD é diferente de roteirização de transporte. Aqui, o objetivo é sequenciar as tarefas de cada empilhadeira para minimizar deslocamento vazio: terminar um depósito já perto do próximo endereço de coleta, agrupar coletas no mesmo corredor, evitar cruzar o galpão sem carga. Algoritmos de roteirização embarcados no terminal do operador ou no tablet da máquina ajudam a sequenciar as tarefas para reduzir o deslocamento vazio.
Indicadores para acompanhar depois da mudança de layout
Mudou o layout, mediu antes e mede depois. Os indicadores de acompanhamento precisam ser os mesmos do diagnóstico inicial, para comparação direta: ciclos por hora, distância média por viagem, tempo de garfo parado, espera em congestionamento e percentual de viagens vazias. Sem essa base, qualquer melhoria é percepção, não dado.
- Ciclos por hora por empilhadeira e por turno
- Distância média percorrida por ciclo, antes e depois
- Tempo de garfo parado como percentual do ciclo total
- Número de paradas por congestionamento por hora
- Percentual de viagens vazias sobre o total de deslocamentos
- Produtividade por posição-palete: ciclos ÷ posições ativas
O acompanhamento deve ser semanal no primeiro mês após a mudança e mensal depois. Desvios de mais de 10% em qualquer indicador sinalizam necessidade de ajuste fino: reposicionar um SKU, alterar sentido de um corredor ou rever o horário de reposição de picking. A perda de autonomia de bateria em empilhadeira elétrica também distorce esses indicadores — máquina que sai da operação para recarga no meio do turno derruba ciclos por hora sem que o layout seja o culpado.
Erros de layout que travam a empilhadeira (e como corrigir)
O erro mais caro é projetar o layout para o equipamento errado. Comprar empilhadeira contrabalançada e depois tentar espremê-la em corredor de 2,8 metros gera manobras de três pontos a cada ciclo, desgaste de pneus e risco de colisão com estante. A correção é trocar o equipamento ou alargar o corredor — e a segunda opção costuma ser mais barata quando se considera o custo de uma frota nova.
Outro erro clássico é doca única para recebimento e expedição. Em horário de pico, caminhão descarregando disputa espaço com caminhão carregando, e a empilhadeira espera. A correção passa por separar docas por função ou criar janelas rígidas de horário para cada operação. Em galpões alugados onde a obra de nova doca é inviável, a janela de horário resolve 80% do problema com custo zero.
- Corredor mais estreito que o raio de giro do equipamento
- Picking e reserva no mesmo corredor, disputando espaço
- Pulmão de recebimento longe da doca, gerando viagem dupla
- Fluxo de pedestres cruzando rota de empilhadeira sem barreira física
- Endereçamento fixo com SKU de alto giro no fundo do galpão
- Ausência de área de espera para paletes vazios e lastro
Um erro menos óbvio é o excesso de sinalização conflitante. Placas demais, setas contraditórias e demarcações antigas que não foram removidas confundem o operador e aumentam o tempo de decisão. Em operação de alto giro, cada segundo de hesitação em cruzamento se multiplica por milhares de passagens. Sinalização enxuta, consistente e revisada a cada mudança de layout é parte do projeto, não acabamento.
Segurança no layout de alto giro
Corredores devem ter largura compatível com o equipamento e a carga, pisos precisam suportar a pressão das rodas, e áreas de circulação de pedestres devem ser demarcadas e protegidas.
Em layout de alto giro, a segurança não é um anexo ao projeto — é requisito de dimensionamento. Corredor estreito demais não é só improdutivo, é inseguro. Piso irregular derruba tempo de ciclo e aumenta risco de tombamento. A formação do operador para CDs com alto fluxo de pessoas complementa o layout: de nada adianta corredor bem dimensionado se o operador não domina a manobra em espaço confinado.
Empilhadeiras a combustão em operação fechada trazem risco adicional de poluição do ar interno. A exposição a monóxido de carbono e material particulado em galpão sem ventilação adequada é passível de autuação e afeta a saúde da equipe. Em CD fechado com alto giro, a transição para elétricas a lítio elimina esse passivo e ainda reduz custo de energia por ciclo.
Perguntas frequentes sobre layout de CD e giro de empilhadeira
Qual a largura mínima de corredor para empilhadeira contrabalançada de 2,5 toneladas?
Abaixo da largura adequada, a manobra de 90 graus exige múltiplas correções de direção e aumenta o risco de toque na estante. Modelos com raio de giro reduzido podem operar em 3,2 metros, mas a folga de segurança para carga irregular deve ser avaliada caso a caso.
Vale a pena investir em VNA para operação de e-commerce em Guarulhos?
Depende do volume e da altura disponível. Em operação de e-commerce com giro altíssimo e picking fracionado, a velocidade de ciclo do VNA é menor que a da retrátil — o ganho em densidade pode não compensar a perda em ciclos por hora. A análise precisa considerar o custo por posição-palete e o custo por ciclo, não apenas a densidade.
Como medir o custo de uma empilhadeira parada em congestionamento?
O custo-hora de uma empilhadeira parada inclui depreciação ou locação, operador, energia ou combustível e o custo de oportunidade da carga que deixou de ser movimentada. Multiplicado por horas de congestionamento por mês, o número justifica facilmente uma obra de alargamento de corredor ou mudança de fluxo.
Com que frequência revisar o slotting por giro?
A revisão não precisa movimentar todos os SKUs: reclassificar apenas os 20% que geram 80% dos ciclos já captura a maior parte do ganho de produtividade.
O piso do CD influencia no giro da empilhadeira?
Sim, diretamente. Piso com desnível, trinca ou irregularidade obriga o operador a reduzir velocidade e pode impedir o uso de equipamentos VNA, que exigem planicidade rigorosa. Piso com acabamento inadequado também aumenta o desgaste de pneus e roda de carga, elevando o custo de manutenção por ciclo. Em galpões alugados, a avaliação do piso deve entrar no checklist antes da assinatura do contrato — recuperar piso com obra é caro e interrompe a operação.