
Quem opera um centro de distribuição sabe que a paleteira não pode ser escolhida no impulso: o ritmo de docas, picking e expedição cobra do equipamento uma constância que depósitos menores não exigem. Se você precisa decidir qual modelo comprar ou alugar para a sua operação, este texto ajuda a traduzir o fluxo real do seu CD em requisitos técnicos — capacidade, bateria, tipo de máquina e critérios de avaliação — antes de fechar negócio.
O que uma paleteira elétrica precisa entregar em um centro de distribuição
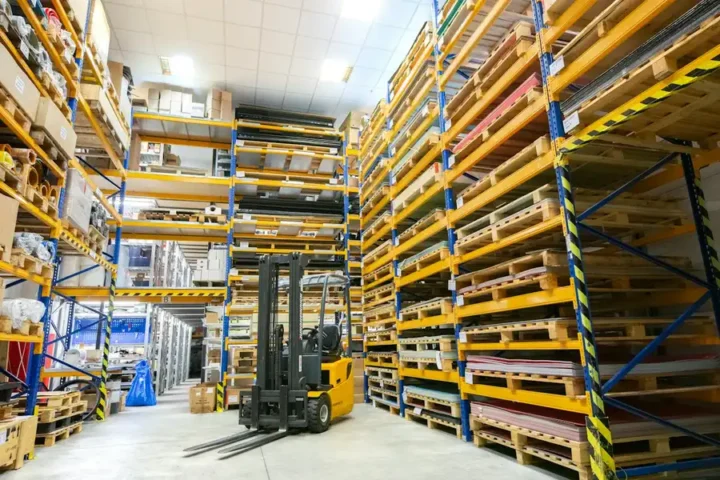
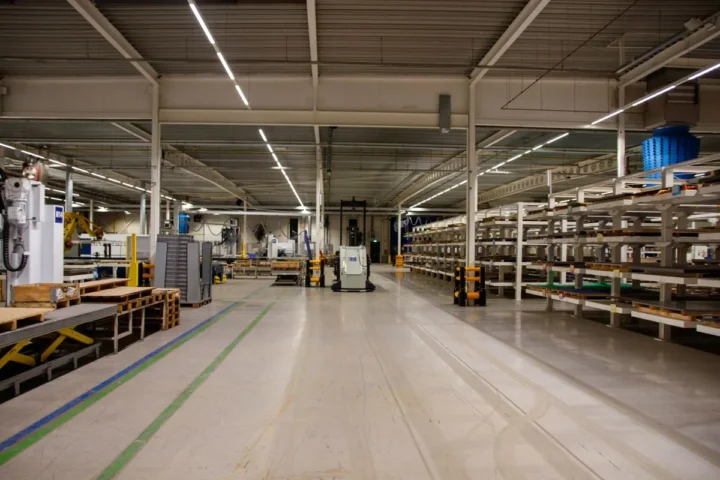
Centro de distribuição não é depósito. O CD existe para girar estoque com velocidade previsível: recebe carga fechada, fraciona, reagrupa e despacha em janelas curtas. Cada minuto parado na doca ou no corredor vira atraso em cascata na expedição. A paleteira elétrica que opera nesse ambiente precisa sustentar ciclos repetitivos por turnos inteiros, com aceleração constante, frenagem confiável e disponibilidade mecânica alta — não basta mover um pallet de vez em quando.
Os requisitos técnicos mudam conforme o fluxo. Uma paleteira que só faz transferência da doca para o estoque tem exigências diferentes de outra que acompanha o separador no picking. Por isso, antes de escolher modelo ou bateria, o gestor precisa mapear o que a máquina fará durante as oito, dezesseis ou vinte e quatro horas do dia. Equipamento superdimensionado gera custo ocioso; subdimensionado quebra no pior momento.
Diferenças entre operar em CD e em varejo ou depósito pequeno
No varejo, a paleteira percorre trajetos curtos, com paradas frequentes e cargas heterogêneas. No depósito pequeno, o ritmo é intermitente: a máquina fica parada entre uma movimentação e outra. No CD, o padrão se inverte — a operação é contínua, com fila de pallets aguardando movimentação e meta de produtividade medida por hora. A paleteira elétrica para centro de distribuição precisa aguentar esse regime sem superaquecimento de motor, sem queda brusca de bateria no meio do turno e sem folga excessiva nos componentes de tração.
Outra diferença está no tempo de resposta. Uma parada não programada em depósito pequeno atrasa uma entrega local; em CD, interrompe o fluxo de dezenas de pedidos simultâneos. Por isso, o critério de compra muda: robustez estrutural, facilidade de manutenção e disponibilidade de peças passam a pesar tanto quanto o preço inicial. O gestor de CD avalia o equipamento pelo custo da hora parada, não apenas pelo valor da nota fiscal.
Fluxos típicos: recebimento, cross-docking, picking e expedição
Cada fluxo impõe um perfil de uso diferente à paleteira. No recebimento, a máquina retira pallets do caminhão, confere volumes e transporta até a área de conferência ou estoque — trajetos médios, carga pesada e piso com desnível de doca. No cross-docking, o pallet entra e sai sem estocagem: a paleteira faz transferência direta entre docas, com ciclos curtos e alta frequência de partidas e paradas.
No picking, o operador acompanha a separação pedido a pedido, com deslocamentos fracionados e manobras em corredores estreitos. Na expedição, a paleteira consolida cargas, posiciona pallets na doca e, em muitos CDs, embarca direto no caminhão.
Tipos de paleteira elétrica e onde cada um se encaixa no CD
A escolha do tipo de paleteira define postura do operador, velocidade de deslocamento e viabilidade em corredores estreitos. Não existe modelo universal: o que funciona na transferência de longa distância pode ser inviável no picking, e vice-versa. A decisão parte do trajeto médio, do peso movimentado por ciclo e do espaço disponível para manobra.
- Operador a pé: controle fino, corredores estreitos, percursos até 30 metros
- Semiembarcada: operador sobre plataforma rebatível, trajetos médios
- Embarcada: operador em pé na máquina, transferências longas e alta velocidade
- Com torre: elevação de carga para picking em níveis altos ou abastecimento de estruturas
Operador a pé: corredores estreitos e percursos curtos
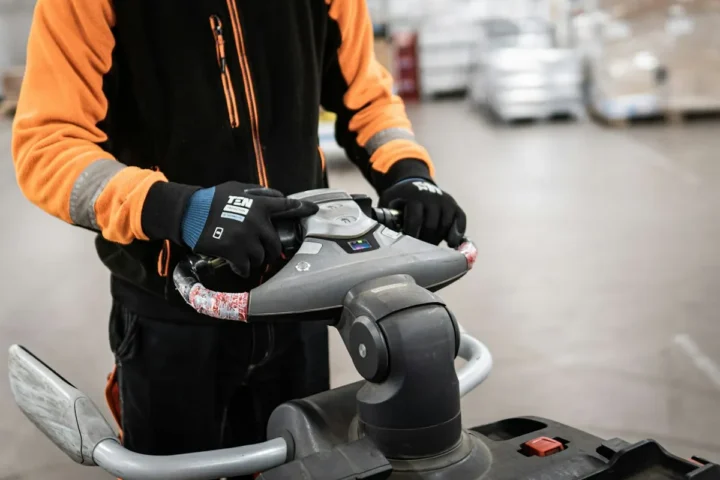
A paleteira com operador a pé oferece controle preciso em espaços confinados. O operador caminha ao lado ou à frente do equipamento, com visão direta da carga e das pessoas ao redor. É a configuração mais comum em CDs com corredores abaixo de 2,8 metros e em áreas de picking onde a máquina precisa parar a cada poucos metros.
A limitação está na velocidade e no desgaste físico do operador. Em turnos de oito horas com deslocamento constante, caminhar atrás da máquina reduz a produtividade e aumenta a fadiga. Por isso, esse tipo se encaixa em operações de fracionamento, abastecimento de linha e movimentação pontual — não em transferência entre docas distantes.
Semiembarcada e embarcada: transferência de carga e percursos longos
Quando o trajeto ultrapassa 30 ou 40 metros, a paleteira semiembarcada muda o jogo. O operador sobe na plataforma rebatível e conduz a máquina em pé, com velocidade superior à caminhada e menos esforço físico. A embarcada elimina a plataforma dobrável: o operador fica em posição fixa de condução, com proteção lateral e maior estabilidade em velocidades mais altas.
Em CDs com docas afastadas do estoque, galpões acima de 5.000 m² ou operação de transferência contínua, a versão embarcada reduz o tempo de ciclo por pallet. O ganho é mensurável: se a máquina percorre 100 metros por viagem e faz 40 viagens por turno, a diferença de velocidade entre caminhar e conduzir embarcado representa dezenas de minutos por turno. Multiplique por três turnos e por frota, e o impacto no custo por pallet fica evidente.
Paleteira com torre: quando a movimentação vertical passa a ser necessária
A paleteira com torre combina deslocamento horizontal e elevação de carga. Em vez de apenas transportar o pallet no nível do piso, ela ergue a carga até alturas de trabalho — útil para abastecer estantes, posicionar pallets em mezaninos ou auxiliar no picking em níveis intermediários.
Esse equipamento não substitui a empilhadeira contrabalançada em operações pesadas, mas resolve a lacuna entre o transporte horizontal e a movimentação vertical leve. Em CDs com estruturas porta-paletes de até três ou quatro níveis, a patolada agiliza o abastecimento sem exigir o investimento e o espaço de manobra de uma empilhadeira de maior porte.
Capacidade de carga, dimensões e manobrabilidade no layout real
Capacidade nominal não é capacidade operacional. A paleteira que levanta 2.000 kg no centro de carga teórico pode perder desempenho com pallet desbalanceado, garfo curto demais ou piso irregular. O dimensionamento correto cruza três variáveis: peso real da carga, comprimento do garfo e altura de elevação necessária — sempre olhando para o layout onde a máquina vai rodar.
Como cruzar peso da carga, garfo e altura de elevação
O primeiro dado é o peso do pallet mais pesado que a operação movimenta, não a média. Se 95% das cargas têm 800 kg, mas 5% chegam a 1.400 kg, a paleteira precisa suportar o pico — ou a operação precisa de regra clara para segregar cargas acima do limite.
O comprimento do garfo define a estabilidade da carga. Garfos curtos demais deixam o pallet em balanço, forçam o operador a manobras bruscas e aumentam o risco de queda em rampa ou piso irregular. A altura de elevação importa menos na paleteira de transporte — que levanta apenas o suficiente para vencer o piso — e muito na patolada com torre, onde a elevação define o nível máximo de abastecimento.
Largura de corredor, raio de giro e tipo de piso
O layout define o modelo antes da capacidade. Corredores de picking com menos de 2,5 metros pedem operador a pé e garfo curto. Corredores de transferência com 3 metros ou mais aceitam semiembarcada ou embarcada com velocidade maior. O raio de giro determina se a máquina faz a curva sem manobra adicional — cada manobra extra consome segundos que, somados ao longo do turno, viram minutos de produtividade perdida.
- Piso nivelado e sem emendas: qualquer configuração opera bem
- Piso com desnível de doca ou rampa: exige tração e freio reforçados
- Piso com juntas ou remendos: priorizar rodas de poliuretano e suspensão robusta
- Piso molhado ou com resíduos: avaliar vedação e aderência dos pneus
Bateria lítio ou chumbo-ácido: o que muda na rotina do CD
A bateria é o coração da paleteira elétrica e o principal divisor de águas na operação de CD. A tecnologia de chumbo-ácido domina o mercado há décadas, mas impõe rotinas de troca, sala de bateria e tempo de recarga que consomem espaço e mão de obra. O lítio muda a equação: recarga rápida, carregamento de oportunidade e ausência de troca de bateria no meio do turno.
Autonomia, tempo de recarga e carregamento de oportunidade
O carregamento de oportunidade é o que viabiliza a operação contínua: em vez de parar tudo para trocar bateria, o operador pluga a máquina por 30 ou 40 minutos e retoma o trabalho.
No chumbo-ácido, a recarga completa leva de 8 a 10 horas, mais o tempo de equalização. A bateria não pode ser recarregada parcialmente sem perda de vida útil, o que obriga a manter baterias reservas e uma sala específica com ventilação e contenção de ácido. O lítio elimina essa estrutura e libera área útil do CD para estoque ou operação.
Sala de baterias, troca de turno e manutenção ao longo dos anos
A sala de baterias de chumbo-ácido exige ventilação forçada, piso resistente a ácido, lava-olhos e treinamento específico para a equipe de troca. A troca em si consome de 10 a 20 minutos por máquina, com uso de talha ou transpaleteira auxiliar. Em frota de dez paleteiras operando em três turnos, são horas de mão de obra por semana só para gerenciar bateria.
O lítio não exige sala de bateria nem troca física: a recarga acontece na própria máquina, em qualquer ponto com tomada adequada. A manutenção também muda — bateria de lítio não tem reposição de água, equalização ou sulfatação. O custo inicial é maior, mas o custo de operação ao longo de cinco anos tende a compensar em CDs com uso intensivo. Para aprofundar a comparação, vale consultar o material sobre paleteira elétrica: lítio ou chumbo-ácido, qual tem menor custo total.
O que define o custo de uma paleteira elétrica para centro de distribuição
O preço de aquisição é a ponta visível do iceberg. O custo real de uma paleteira elétrica no CD se acumula em energia, manutenção, paradas não programadas e produtividade perdida. Dois equipamentos com preço de compra semelhante podem ter custo total radicalmente diferente ao longo de cinco anos, dependendo da tecnologia de bateria e da robustez mecânica.
Custo total de propriedade: energia, manutenção e paradas
O custo total de propriedade soma aquisição, energia, manutenção preventiva, corretiva e o custo de indisponibilidade. Em CD, a indisponibilidade costuma ser o fator mais caro: uma paleteira parada no pico de expedição atrasa caminhões, gera hora extra e compromete o SLA com o cliente. Por isso, o gestor deve avaliar o equipamento pela probabilidade de falha e pela rapidez de reposição de peças, não apenas pelo consumo de energia.
O lítio reduz o custo de energia por pallet movimentado porque aproveita a frenagem regenerativa e não perde carga em equalização. A manutenção do motor brushless é menor que a de motores com escovas, que exigem troca periódica do componente. O cálculo completo envolve variáveis que o comprador controla — turnos, trajeto, peso médio, tipo de piso — e está detalhado no guia de custo total de propriedade de uma empilhadeira de CD em 5 anos.
Comprar, locar ou terceirizar a frota: quando cada modelo faz sentido
A compra faz sentido quando a operação tem demanda estável e previsível por três anos ou mais. O equipamento entra no ativo da empresa, sem pagamento recorrente, mas exige capital imobilizado e gestão própria de manutenção. Para CDs com contrato de longo prazo e fluxo constante, é o modelo que tende a gerar menor custo por pallet no horizonte de cinco anos.
A locação atende operações com demanda sazonal, picos de projeto ou incerteza de contrato. O locador assume manutenção e substituição de equipamento, e o custo vira despesa operacional mensal, previsível. A terceirização completa — incluindo operadores — é um passo além, indicada quando a movimentação não é atividade-fim da empresa.
Segurança, treinamento e integração com a operação do CD
A paleteira elétrica convive com pedestres, outras máquinas e cargas em movimento. A norma regulamentadora de segurança no trabalho em máquinas e equipamentos exige capacitação do operador e condições seguras de operação. No CD, onde o fluxo é intenso, a segurança não é acessório: acidente com paleteira gera afastamento, dano à carga e interrupção do fluxo.
Estabilidade em curvas, frenagem e operação em rampa
A estabilidade da paleteira em curva depende da distribuição da carga sobre os garfos e da velocidade de entrada na manobra. Carga alta e mal posicionada eleva o centro de gravidade e aumenta o risco de tombamento lateral. O operador precisa ser treinado para reduzir antes da curva, manter a carga baixa durante o deslocamento e distribuir o peso uniformemente sobre os garfos.
Em rampa, a regra é carga sempre a montante: subindo, a carga vai à frente; descendo, a carga fica atrás, com o operador conduzindo de ré. O freio precisa ser testado diariamente, com a máquina carregada, antes do início da operação.
Sinalização, fluxo de pedestres e checklist diário do operador
A segregação de fluxo é a medida mais eficaz contra atropelamentos. Corredores exclusivos para máquinas, faixas de pedestres demarcadas, espelhos em cruzamentos e sinalização sonora na ré reduzem o risco de colisão. Em CDs com operação noturna, a iluminação do galpão e a luz de advertência da paleteira precisam estar em dia.
- Checklist visual: garfos, rodas, freio, buzina e bateria antes do turno
- Teste de frenagem com carga no início da operação
- Verificação de vazamentos, folgas e ruídos anormais
- Registro de qualquer anomalia no sistema de manutenção
Como especificar a paleteira certa antes de pedir proposta
Pedir proposta sem dados da operação é comprar no escuro. O fornecedor sério vai perguntar peso de carga, turnos, trajeto, piso e docas — e o comprador preparado responde com números, não com estimativas vagas. O levantamento prévio reduz o risco de comprar equipamento inadequado e acelera a negociação.
Levantamento de dados da operação: carga, turno, piso e docas
O levantamento começa pelo pallet mais pesado, não pela média. Depois, o número de pallets movimentados por turno, a distância média percorrida por viagem e a quantidade de turnos diários. Esses dados definem capacidade, autonomia de bateria e tipo de condução. O piso entra como variável crítica: piso irregular, com desnível ou molhado muda a especificação de rodas, tração e vedação.
As docas também importam. Altura da doca, presença de nivelador e rampa de acesso definem a necessidade de garfo reforçado e a capacidade de vencer desníveis. Em operação de carga e descarga intensa, a escolha da paleteira certa passa por critérios específicos — o guia sobre qual paleteira elétrica a lítio usar para carga e descarga de caminhão detalha esses pontos.
Teste em operação real e perguntas obrigatórias ao fornecedor
Nenhuma ficha técnica substitui o teste em operação real. A máquina precisa rodar no piso do CD, com a carga real, no horário de pico, por pelo menos um turno completo. O teste revela o que o catálogo não mostra: conforto do operador, facilidade de manobra nos corredores reais, autonomia sob o ritmo específico da operação e comportamento em rampa ou doca.
- Qual a autonomia real da bateria no regime de uso do meu CD?
- Quanto tempo leva a recarga completa e a recarga parcial de oportunidade?
- Quais peças de reposição têm maior giro e qual o prazo de entrega?
- O equipamento tem histórico de operação em CDs com perfil semelhante ao meu?
- Qual a cobertura de assistência técnica para a minha região?
Manutenção preventiva e indicadores para acompanhar a frota
Frota sem indicador é custo invisível. O gestor de CD que acompanha disponibilidade, tempo médio entre falhas e custo por pallet movimentado consegue prever substituição, negociar manutenção e justificar investimento. A manutenção preventiva é o instrumento que mantém esses indicadores sob controle — e começa no primeiro dia de operação, não na primeira quebra.
Plano de manutenção por horas de uso e peças críticas
O plano preventivo se organiza por horas de uso, não por calendário. Inspeção diária do operador, revisão a cada 250 ou 500 horas e manutenção maior em marcos definidos pelo fabricante. As peças críticas da paleteira elétrica são rodas de tração e carga, garfos, freio, contatos da bateria e componentes do motor de tração. O desgaste dessas peças depende do piso, do peso movimentado e do estilo de condução.
A bateria de lítio tem plano próprio: monitoramento do sistema de gerenciamento, verificação de conectores e atualização de firmware quando aplicável. A ausência de reposição de água e equalização reduz a carga de manutenção, mas não elimina a inspeção. O impacto da manutenção preventiva no custo total está detalhado no material sobre paleteira elétrica a lítio em turno de 24 horas.
Disponibilidade, MTBF e custo por pallet movimentado
Disponibilidade mede o percentual do tempo em que a máquina está apta a operar. Em CD com três turnos, disponibilidade abaixo de 95% significa horas de máquina parada todo mês. O MTBF — tempo médio entre falhas — indica a confiabilidade do equipamento e orienta a política de substituição preventiva de componentes. Os dois indicadores juntos mostram se a frota está saudável ou se o custo de manutenção corretiva está corroendo a margem da operação.
O custo por pallet movimentado fecha a conta: soma de aquisição, energia, manutenção e mão de obra, dividida pelo número de pallets movimentados no período. É o indicador que permite comparar compra e locação, lítio e chumbo-ácido, paleteira a pé e embarcada — sem depender do preço de etiqueta. Para operação intensa, a escolha da paleteira certa passa por esse cálculo; o guia sobre qual paleteira elétrica aguenta operação em 3 turnos ajuda a fechar a especificação.
Precisa de ajuda com isso?
Este conteúdo é publicado por Hangcha Empilhadeiras Guarulhos.
Para falar com a equipe: (11) 99311-7252